A porfestő vonal legfontosabb előnyei
A Porfestő vonal egyetlen folyamatos folyamatba integrálja az előkezelést, a porfelhordást és a kikeményítést, lehetővé téve a gyárak számára, hogy a csupasz fémről a kész bevonatos alkatrészre költözzenek anélkül, hogy a különálló állomások között kézi átvitelt kellene végezni. A folyékony festéshez képest a porfestés minimális illékony szerves vegyület (VOC) kibocsátással jár, és kevesebb veszélyes hulladék keletkezik, mivel a túlpermetezett por jellemzően visszanyerhető és újra felhasználható, nem pedig eldobható. A teljesen integrált vonalra áttérő gyárak gyakran látják magasabb első menetes bevonatminőség mert az előkezelés, a felhordás és a kikeményedés körülményei egyik munkadarabról a másikra konzisztensek maradnak, ahelyett, hogy a különböző lépések között változnának a kézi kezeléssel.
Az ezzel az eljárással előállított bevonat erős ütés- és korrózióállóságáról is ismert, ami az egyik oka annak, hogy a porbevonat-sorokat széles körben használják autóalkatrészekhez, készülékekhez és kültéri berendezésekhez, amelyeknek ellenállniuk kell az ismételt kezelésnek és a környezeti expozíciónak.
Hogyan működik az automatizált porbevonó sor
An automata porfestő vonal általában a következő sorrendben mozgatja a munkadarabokat:
- Előkezelési szakasz: zsírtalanítás, öblítés és foszfátozás előkészíti a felületet a bevonat tapadásához;
- Szárítási szakasz: eltávolítja a maradék nedvességet, mielőtt az alkatrész a szórófülkébe kerül;
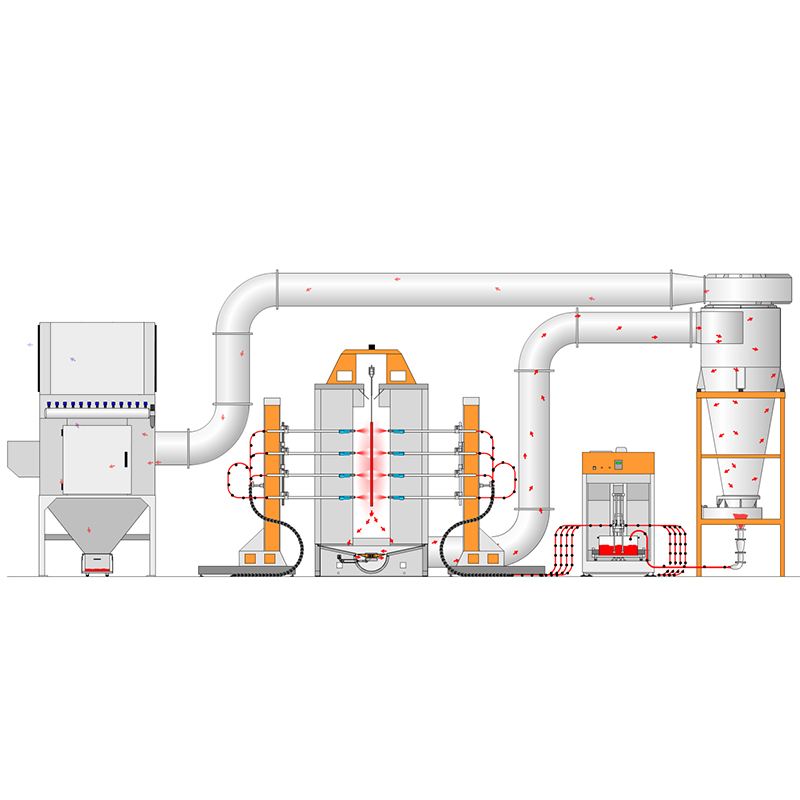
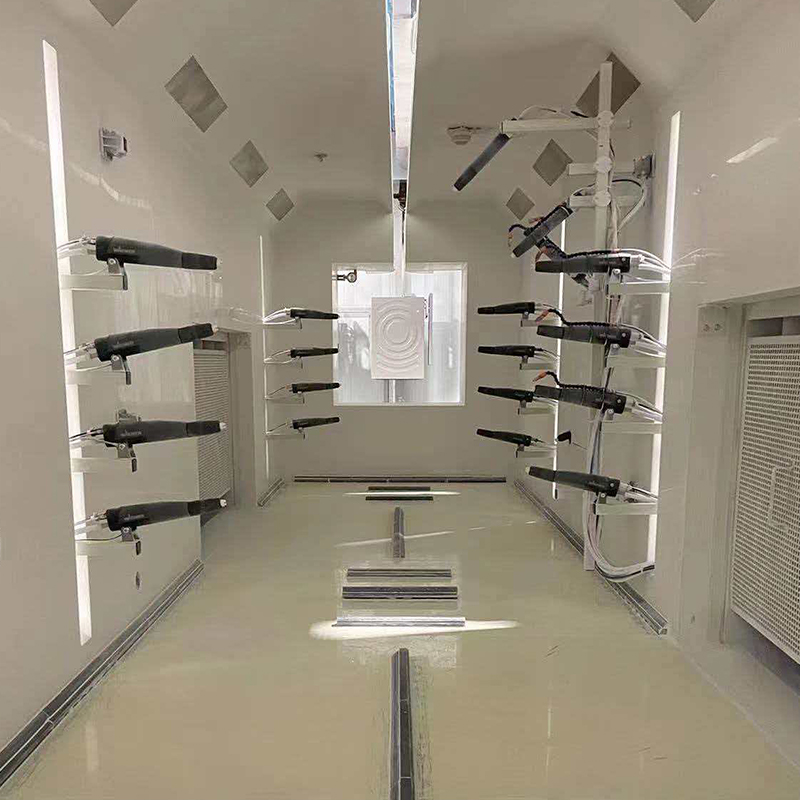
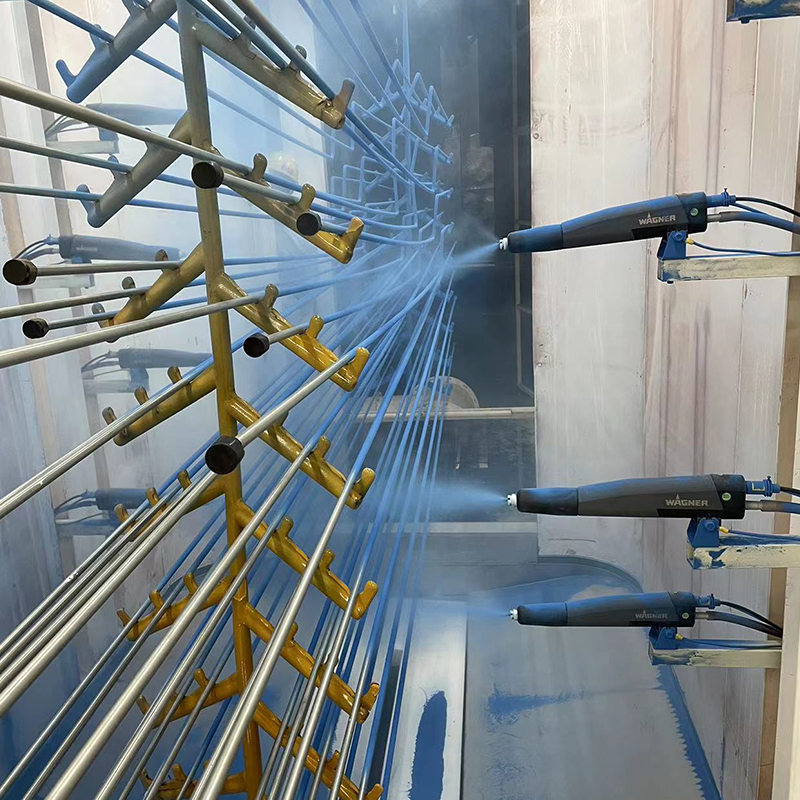
- Porfelhordás: az elektrosztatikus pisztolyok a töltött porszemcséket egyenletesen hordják fel a felületen;
- Kikeményítő sütő: hő hatására a por folyamatos, tartós bevonófilmmé olvasztja össze;
- Hűtés és ellenőrzés: az alkatrészek lehűlnek a végső minőségellenőrzés és a kirakodás előtt.
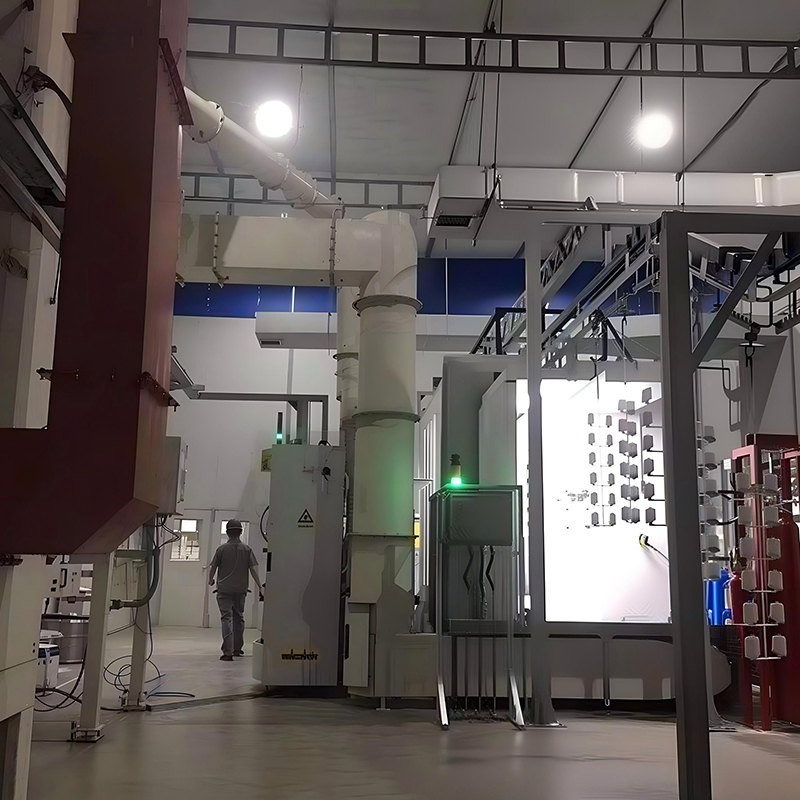
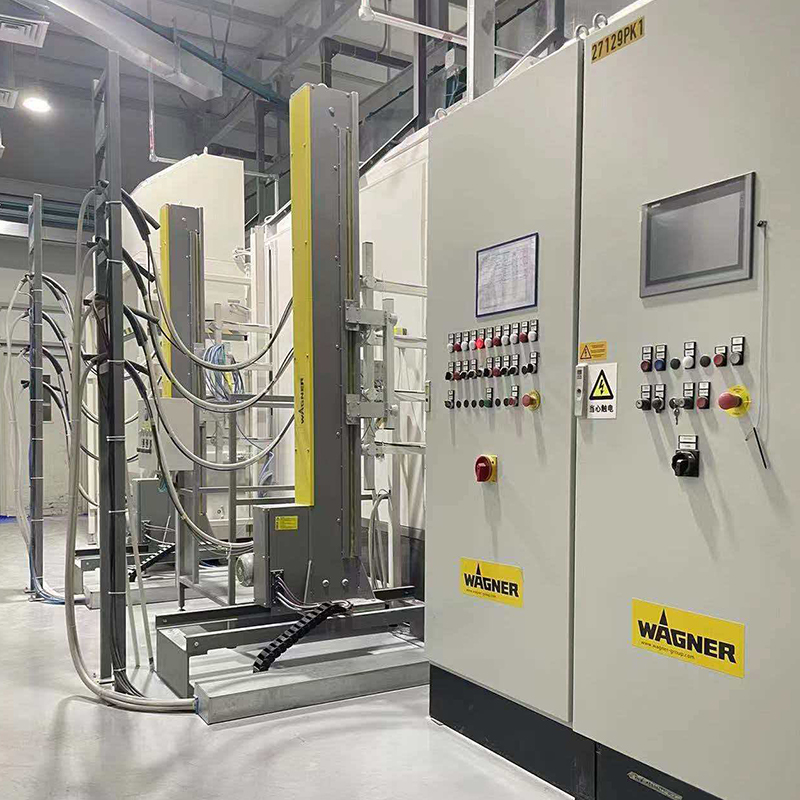
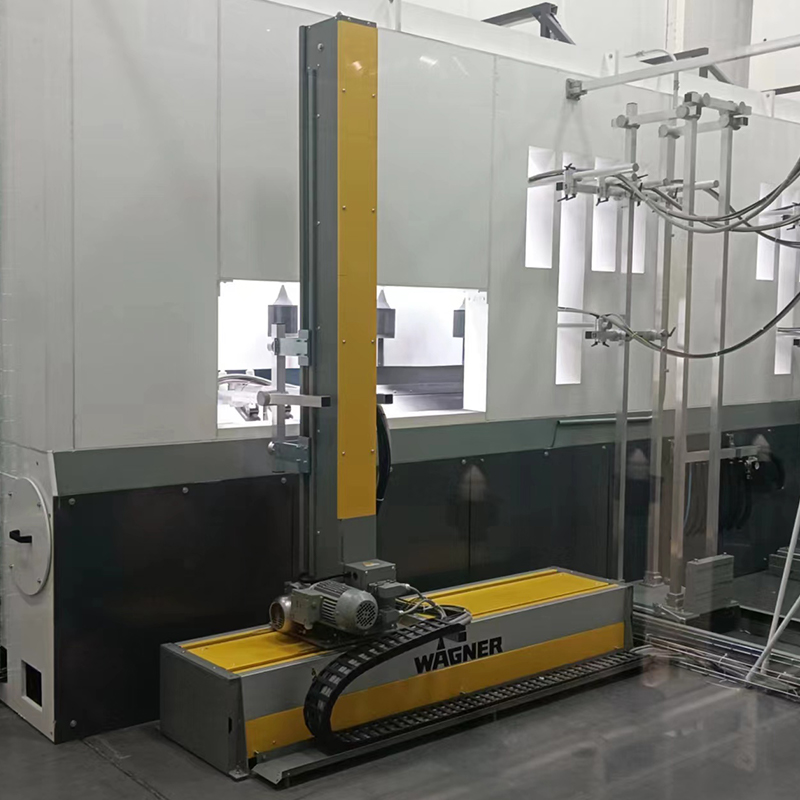
Az automatizált beállításban a szállítószalag-rendszerek és a programozható logikai vezérlők (PLC-k) szinkronizálják az időzítést az egyes szakaszok között, lehetővé téve, hogy a sor egyenletes ciklusidőt tartson fenn a termelési mennyiség növekedése esetén is.
Mi határozza meg a hatékony célvonali porfestési eljárást
A bevonatsor végső szakaszai, amelyeket gyakran porszórási folyamatként emlegetnek, meghatározzák azt a megjelenést és tartósságot, amelyet az ügyfelek végül látnak. A sütő hőmérsékletének egyenletes szabályozása, a megfelelő kikeményedési idő és a kezelés előtti alapos hűtés hozzájárul az egyenletes, hibamentes felülethez. A Jiangsu Yue Ze Environmental Protection Equipment Co., Ltd. a kínai Jiangsu állambeli Yanchengben található, 35 000 négyzetméteren, 58 millió jüan jegyzett tőkéjével. több mint 40 éves tapasztalattal porfestő vonalakban, új nagy infravörös sugárzású szárító sorozatban és a kapcsolódó bevonóberendezésekben. Amióta 2014-ben kifejlesztette az iparág egyik első függesztett automatikus festési folyamatsorát öntött ellensúlyos blokkokhoz, a vállalat ezt a mérnöki tapasztalatot felhasználta bevonatsor-projektek befejezéséhez több kínai tartományban és a nemzetközi piacokon.
Porfestő vonal Színpad referencia
Táblázat: A porfestő vonal fő szakaszai és funkcióik | Stage | Funkció | Minőségre gyakorolt hatás |
| Előkezelés | Felülettisztítás és előkészítés | Meghatározza a bevonat adhézióját |
| Por alkalmazása | Elektrosztatikus bevonat leválasztás | Meghatározza a fólia vastagságát és fedettségét |
| Gyógyítás | Porfilm hőfúziója | Meghatározza a tartósságot és a befejezés minőségét |
Gyakran Ismételt Kérdések
1. kérdés: Melyek a fő előnyei a Porfestő vonal a folyékony festéshez képest?
A porfestő vonal alacsonyabb VOC-kibocsátást eredményez, lehetővé teszi a túlzott permet visszanyerését az újrafelhasználáshoz, és jellemzően tartósabb, ütésállóbb felületet eredményez a hagyományos folyékony festékrendszerekhez képest.
2. kérdés: Hogyan javítja az automatizálás a konzisztenciát az automatizált porfestő vonalon?
Az automatizálás minden munkadarabon egyenletesen tartja az előkezelési időt, a porfelhordást és a kikeményedési hőmérsékletet, csökkentve a minőségi ingadozást, amely akkor fordulhat elő, ha a szakaszok kézi kezelésen alapulnak.
3. kérdés: Milyen tényezők befolyásolják leginkább a végső célvonal porbevonat minőségét?
A kikeményedési kemence hőmérsékletének pontossága, a megfelelő kikeményedési idő és a kezelés előtti megfelelő hűtés a legfontosabb tényezők közé tartozik, valamint a bevonat fázisába kerülő tiszta, jól előkészített felület.