
Kifejezetten nagyméretű öntvényekhez és nehéz teherautó alkatrészekhez tervezett professzionális bevonatsor, amely alkalmazható különféle nagyméretű öntvényekhez (mérnöki öntvények, bányászati be...
See Details
A Yueze Environmental Protection egyablakos ipari felületkezelési megoldásokat kínál professzionális technológiával és finom kivitelezéssel.
 Érdeklődni
2026-09-25
Egy autóipari alkatrészgyár acélpadlóján ritkán születik drámai meghibásodás a folyékony festékről a porra való átállásra. Általában lassan gyűlik össze: egy átlátszó bevonatú buborékfólia garanciális, egy OEM-auditortól származó túlpermetezési panasz, egy oldószeres ártalmatlanítási számla, amely folyamatosan emelkedik. Mire egy folyamatmérnök kutatni kezd porbevonat gépjárművekhez , a kérdés már nem az, hogy el kell-e távolítani a folyékony festékhurkot. A kérdés az, hogyan építsünk fel olyan porsort, amely műszakonként több ezer alkatrész tűrését tartja fenn anélkül, hogy a karbantartást egy második teljes munkaidős munkává alakítanák át.
Kezdje magával a filmmel. Hőre keményedő por épül fel 60-100 mikron (2,4-4,0 mil) A kikeményedett fólia egyetlen menetben, míg az oldószerbázisú autóipari alapozók és fedőbevonatok általában csak 25-35 mikron vastagságot érnek el. A vastagabb, teljesen térhálósított fólia elnyeli a kavics hatását, és távol tartja a nedvességet az aljzattól. A megfelelően előkezelt felfüggesztési konzolon ez a különbség gyorsan megmutatkozik a sóspray-vizsgálat során: a porfestett részek gyakran nagyjából kétszer annyi expozíciós időt bírnak ki, mielőtt a vörös rozsda megjelenne, összehasonlítva a folyékony festékkel festett részekkel.
A gazdasági eset éppoly közvetlen. Egy tipikus folyadékszóró fülkében az átviteli hatékonyság 40 és 60 százalék között mozog. Porrendszerek ciklon visszanyeréssel 95 százalék feletti anyagfelhasználás mert a túlpermet visszahúzzák az adagológaratba és újra felhasználják. Azon a vonalon, ahol az alkatrész csak 60 grammot tart meg minden 500 gramm pisztoly betáplálása után, ez a visszanyerési sebesség havonta több száz kilogramm bevonóanyagot takarít meg.
A szabályozási nyomás kiegészíti az érvelést. A por elhanyagolható VOC-t bocsát ki, nem hoz létre veszélyes oldószeres hulladékot, és a vissza nem hasznosított túlpermet általában nem veszélyes szilárd hulladékként kezelhető. Azon üzemek esetében, amelyek minden megújítási ciklusban újratárgyalják a levegőengedélyeket, ez leegyszerűsíti a megfelelést és csökkenti a felügyeleti költségeket.
| Tulajdonság | Porbevonat | Folyékony festék |
|---|---|---|
| Tipikus filmvastagság | 60-100 mikron | 25-35 mikron |
| Anyagfelhasználás | 95-98% felépüléssel | 40-60% |
| VOC-tartalom az alkalmazottak szerint | Elhanyagolható | 300-600 g/l |
| Élek és mélyedések lefedettsége | Jó | Mérsékelt |
| Átdolgozási útvonal | Égesd le vagy vegyszeres csíkot | Csiszolni és átfesteni |
Nem minden alkatrész tartozik egy púdervonalhoz. A nagy, lapos, A osztályú külső paneleket, mint például az ajtókat, a sárvédőket és a tetőburkolatokat még mindig általában folyékony rendszerekkel festik, mivel a gyártási sebességgel felvitt por enyhe narancshéjú textúrát hagyhat a széles felületeken. Az alváz, alváz és akkumulátor-elektromos alkatrészek hosszú listája azonban valóban jobban illik a porhoz:
 Permetező bevonatsor autókerékhez Professzionális permetező bevonatsor, amelyet kifejezetten autókerék-gyártáshoz és -felújításhoz terveztek, különféle autókeréktípusokhoz (acél kerék, alumínium ötvözet... Termék megtekintése →
A gyártóporsor nem egy dicsőített permetezőfülke. Ez egy öt szakaszból álló összehangolt sorozat, amelynek mindig egyensúlyban kell maradnia:
A vonal csak akkor működik, ha ezek a szakaszok egyensúlyban maradnak. Ha a sütő hőmérsékleti gradiense nagyobb, mint ±5°C a részszélességben , a vastag és vékony szakaszok különböző sebességgel kötnek ki, ami színeltérést okoz a látható részeken, és inkonzisztens keménységet a funkcionálisakon. Ha a szállítószalag sebessége eltolódik, a permetezőfülkében való tartózkodási idő megváltozik, és a filmvastagság egyenetlenné válik. A mosóalagút és a hűtőállomás között elhelyezkedő komponensszintű lebontásért tekintse meg cikkünket milyen berendezéssel rendelkezik egy bevonat gyártósor .
 Porfestő vonal Széles körben használják fém munkadarabokban, például hardverekben, autóalkatrészekben, mérnöki gépekben, fémbútorokban, művészi aknafedelekben, önkormányzati létesítményekben és precíziós alkatrészekben... Termék megtekintése →
Az autóipari használatra szánt porbevonat-sor vásárlása különbözik egyetlen fülke vásárlásától. Ön áteresztőképességi ígéretet vásárol: a vonalnak óránként X alkatrészt kell bevonnia, meghatározott filmvastagságban, meghatározott minőségi határon belül, és ezt éveken át kell folytatnia. Minden specifikációt ehhez a négy számhoz kell tesztelni.
Számos elektromos jármű alkatrészcsalád a korrózióállóság érdekében vékony e-coat alapozót és a kopásvédelmet szolgáló por felső réteget kombinál. Azok a gyártók, akiknek látniuk kell, hogy ezek az elemek hogyan állnak össze a járműgyártás során, áttekinthetik a mi oldalunkat autóipari és elektromos járművek gyártási megoldásai , amelyek a teljes folyamatot lefedik az előkezeléstől a végső ellenőrzésig.
 Elektroforézis bevonatsor elektromos járművekhez Professzionális elektroforézis bevonatsor, amelyet kifejezetten elektromos járművekhez (EV-k) terveztek, különféle elektromos járművekhez (személyes EV, kereskedelmi EV, új energialogik... Termék megtekintése →
Miután a vonal éles, a minőséget a mérések döntik el, nem a vélemények. Az első az filmvastagság konzisztencia . Használjon mágneses vastagságmérőt (acélhoz) vagy örvényáram-mérőt (alumíniumhoz) ugyanazon az öt vagy hat ponton műszakonként több alkatrészen, és naplózza az eredményeket. A 15 mikronnál nagyobb eltérés a magas és az alacsony értékek között általában a pisztoly sebességére, távolságára vagy légáramlási problémáira utal.
A második az gyógyítani a teljességet . A MEK dörzsölési teszt – a kikeményedett felület metil-etil-ketonnal történő áttörlése – megmutatja, hogy a por teljesen térhálósodott-e. A legtöbb autóipari specifikáció 25-50 dupla dörzsölést fogad el anélkül, hogy az oldószer áthatolna az aljzatra. A ceruza keménységi teszt tartalékként működik: a kikeményedett hőre keményedő anyagok általában 2H-t vagy annál keményebbet mérnek.
A harmadik az lefedettség a nehezen elérhető helyeken . Vizsgálja meg a mélyedéseket, éleket és menetes lyukakat, hogy nincsenek-e a Faraday-ketrec hatások által okozott csupasz fém foltok. Ha a bemélyedések vékonynak tűnnek, akkor a zsinórnak nagyobb légáramlásra vagy beállított pisztolyszögekre van szüksége, hogy a port az üregekbe tolja.
Az alumínium motorházak és az öntöttvas konzolok rejtett kockázatot jelentenek: kigázolás . Amikor egy porózus öntvény felmelegszik a szárítókemencében, a beszorult levegő és a formaleválasztó maradék kitágul, és áttöri a még olvadó filmet, és kráterszerű hibákat hagy maga után. A sütés előtti gáztalanítási lépés vagy a porózus aljzatokhoz készült nagy átfolyású por megakadályozza a legtöbb selejt.

Kifejezetten nagyméretű öntvényekhez és nehéz teherautó alkatrészekhez tervezett professzionális bevonatsor, amely alkalmazható különféle nagyméretű öntvényekhez (mérnöki öntvények, bányászati be...
See Details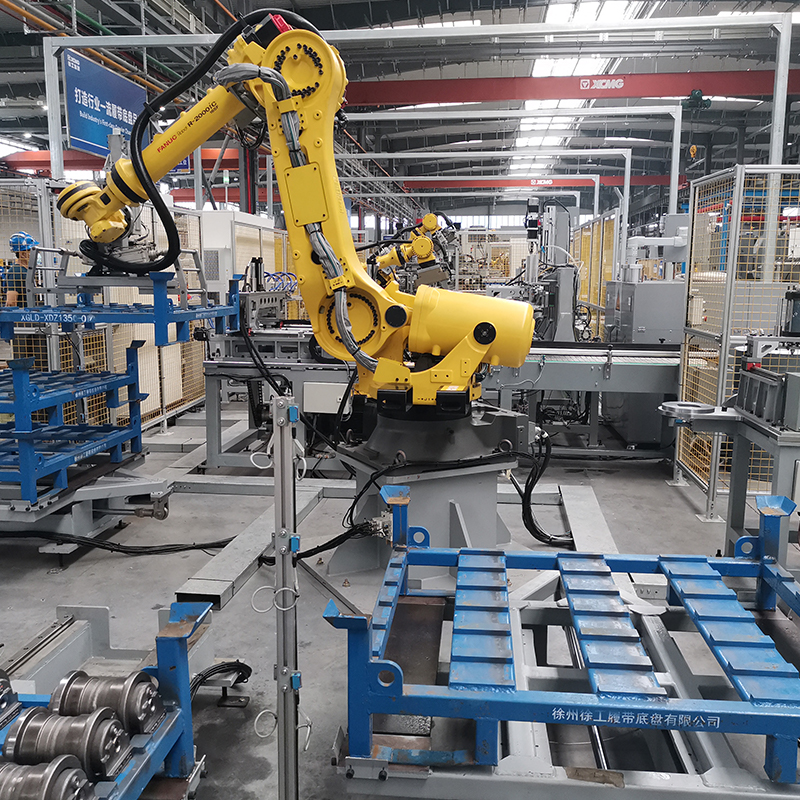
Kifejezetten dekoratív aknafedelekhez tervezett professzionális gyártósor, amely különféle dekoratív aknafedél típusokhoz alkalmazható (öntöttvas dekoratív aknafedél, rozsdamentes acél dekoratív ak...
See Details
A Cardboard Paint Arresto egy professzionális berendezés a festékköd felfogására és szűrésére, főként kiváló minőségű hullámkartonból, szűrőpamutból és vízálló bevonatból. Moduláris felépítésű, éss...
See Details
A nagy hatékonyságú légszűrő pamut a levegő tisztításának alapvető összetevője, főként kiváló minőségű rostanyagokból készül. Finom és sűrű szűrőpórusokkal, erős adszorpciós kapacitással, jó légáte...
See Details
Professzionális permetező bevonatsor, amelyet kifejezetten autókerék-gyártáshoz és -felújításhoz terveztek, különféle autókeréktípusokhoz (acél kerék, alumínium keréktárcsa, kovácsolt kerék, öntött...
See Details
Professzionális permetező bevonatsor, amelyet kifejezetten autókerék-gyártáshoz és -felújításhoz terveztek, különféle autókeréktípusokhoz (acél kerék, alumínium keréktárcsa, kovácsolt kerék, öntött...
See DetailsÉpítse meg személyre szabott ipari bevonatrendszerét
Küldje el nekünk a munkadarabra vonatkozó információkat, a gyártási kapacitást, a bevonási folyamatot, a műhely elrendezését és a környezetvédelmi követelményeket. A Yueze segít kiértékelni projektjét, és kifejleszteni egy megfelelő bevonó-, szállító-, szárítási és környezeti kezelési megoldást.
Főmenü
Termékek
Lépjen kapcsolatba velünk
Cég címe:
No. 12, Park Avenue, Shanggang Industrial Park, Jianhu, Yancheng City, Jiangsu tartomány
Üzenjen nekünk most!

Kövess minket: