
A Cardboard Paint Arresto egy professzionális berendezés a festékköd felfogására és szűrésére, főként kiváló minőségű hullámkartonból, szűrőpamutból és vízálló bevonatból. Moduláris felépítésű, éss...
See Details
A Yueze Environmental Protection egyablakos ipari felületkezelési megoldásokat kínál professzionális technológiával és finom kivitelezéssel.
 Érdeklődni
2026-09-04
Futtassa végig a kezét egy jól karbantartott traktor vázán vagy egy kültéri elektromos szekrényen több évnyi napsütés, eső és útsó után: a felület még mindig sima, vastag és makacsul ép. Ez a tartósság ritkán származik folyékony festékből. Porbevonatból származik, és a rövid válasz a működésére a következő: egy finomra őrölt száraz por elektrosztatikus töltést kap, a földelt fémrész felhúzza a töltött részecskéket a felületére és a szélei köré, majd a sütő hője megolvad és kémiailag megköti a port egy folyamatos, kemény filmmé. Nincs oldószer elpárologtatása, cseppek megereszkedése, a vastagság pedig egyetlen menetben épül fel.
Az alábbi útmutató bemutatja a por belsejében lévő kémiát, a tapadást okozó fizikát, a folyamat három szakaszát, a por és a folyékony festék összehasonlítását, valamint azt a berendezést, amelyre egy teljes sorozatnak szüksége van, hogy mindezt megbízhatóan, műszakról műszakra végezze.
A porfestés nem egyszerűen a folyadék eltávolításával festett; ez egy másik alkalmazási módhoz készült készítmény. Mielőtt porrá őrölnénk, az anyag négy funkcionális összetevőcsoport kevert olvadéka:
A keveréket extrudálják, lehűtik és finom részecskékre őrlik, jellemzően több tíz mikrométerben mérik, így folyik, mint a liszt, mégis szinte folyadékként lehet szórni egy pisztolyon keresztül.
A hőre keményedő formulák – poliészter, epoxi, epoxi-poliészter hibrid, poliuretán – dominálnak az ipari kikészítésben. A sütés során a gyanta és a vulkanizálóanyag olyan molekuláris hálózattá reagál, amelyet nem lehet újra megolvasztani. Ez a visszafordíthatatlanság biztosítja a porszórt alkatrészek vegyszerekkel, hővel és ütésekkel szembeni ellenálló képességét.
Hőre lágyuló porok – nylon, PVC, polyethylene – melt and flow without chemical change, so they can be remelted. They are chosen for thick, tough, functional films on products such as dishwasher racks, fencing and pipe fittings.
Függetlenül attól, hogy a fülke manuálisan vagy teljesen automatizáltan működik, és akár egy kis konzol vagy egy kéttonnás öntvény, minden porfestési munka ugyanazon a három szakaszon megy keresztül: a felület előkészítése, feltöltött por felhordása, a film kikeményítése.
A por a közvetlen érintkezés és az elektrosztatikus erő hatására megtapad, így bármi, ami a fémen marad – megmunkálási olaj, rozsda, marási lerakódás, nedvesség – gyenge réteggé válik a felület alatt. A rossz felkészültség ritkán jelenik meg a standon; hónapokkal később hámlásként, hólyagosodásként vagy korrózióként jelenik meg az egyébként tökéletesnek tűnő film alatt.
A készítmény általában lúgos zsírtalanítást vagy foszfát-típusú átalakító mosást alkalmaz az olajok csiszoló- vagy szemcseszórásos eltávolítására az öntvények és hegesztések rozsda és vízkő eltávolítására. Nehéz öntvények és szerkezeti acélok esetében a szemcseszórás nem kötelező – ettől a lépéstől függ a teljes felületkezelés.
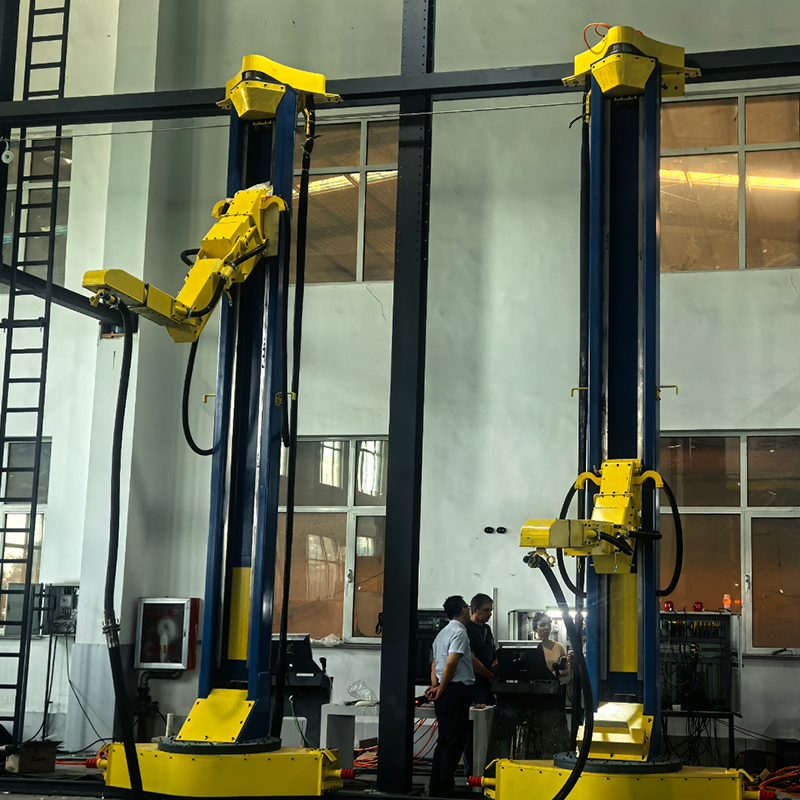 Csiszolóhelyiség és automata sörétszórás gép felület-előkészítéshez A por szórása előtt a nehéz öntvényeket és szerkezeti acélokat szemcseszórással kell eltávolítani a rozsda, a vízkő és a régi bevonatok eltávolítása érdekében, hogy a felület tapadhasson. Ez a berendezés zárt, automatizált szemléltetést és poreltávolítást biztosít, így az előkezelés kulcsfontosságú lépése, amelyet érdemes felülvizsgálni. Termék megtekintése →
A fülkében a port felszívják egy fluidizáló garatból – egy olyan tartályból, amely a port enyhén bugyborékoló levegőben tartja, hogy az folyadékként mozogjon a tömlőkön keresztül – és a szórópisztolyhoz kerül. A legelterjedtebb beállításnál a koronatöltésnél egy nagyfeszültségű elektróda a pisztoly hegyén, jellemzően tíz kilovolt ionizálja a környező levegőt, és negatív töltést ad át a részecskéknek, amint azok elhagyják a fegyvert. A földelt rész maga felé húzza a feltöltött felhőt, és a részecskék elég hosszú ideig tartják a töltést ahhoz, hogy a kezelés és a sütőbe szállítás során is rögzítve maradjanak.
Két hatás teszi a módszert rendkívül hatékonyvá. Tekerje körbe azt jelenti, hogy a töltött részecskék követik az elektromos teret az alkatrész szélein, oldalain, sőt hátulján is. Önkorlátozó felépítés azt jelenti, hogy ahogy a töltött réteg növekszik, elkezdi taszítani a bejövő port, így a rétegvastagság viszonylag egyenletes marad – általában kb. 50-100 mikrométer (2-4 mil) egyetlen menetben egy folyékony építőfestékhez több rétegre is szükség lenne, hogy illeszkedjen.
A gyártás során két variáció számít. A Tribo pisztolyok súrlódással töltik fel a port, nem pedig nagy feszültséggel, és mély mélyedéseket érnek el, ahol a koronamezők küzdenek, míg a fluidágyas merítés nagyon vastag funkcionális bevonatot képez az alkatrészeken, például a szeleptesteken.
Az alkalmazás csak púdert tesz az alkatrészre; a sütő bevonatot készít belőle. A legtöbb hőre keményedő por megkeményedik, ha maga a fém nagyjából eléri 160–200 °C (körülbelül 320–390 °F) és fenntartja ezt a hőmérsékletet 10-20 perc , a porgyártó adatlapján megadott pontos értékekkel. Ahogy az alkatrész felmelegszik, három dolog történik egymás után:
A keményedési szabályozást a fémnél kell mérni, nem csak a sütő levegőjében. Az alul keményedő film mészszerűvé és fénytelenné válik, és a kémiai vizsgálat során meghiúsul; a túlsült megsárgul és törékennyé válik. Hőérzékeny hordozókhoz, például közepes sűrűségű farostlemezekhez az alacsony hőmérsékleten és UV-sugárzással keményedő porok ultraibolya lámpák alatt gyengéden megolvadnak és másodpercek alatt megkeményednek.
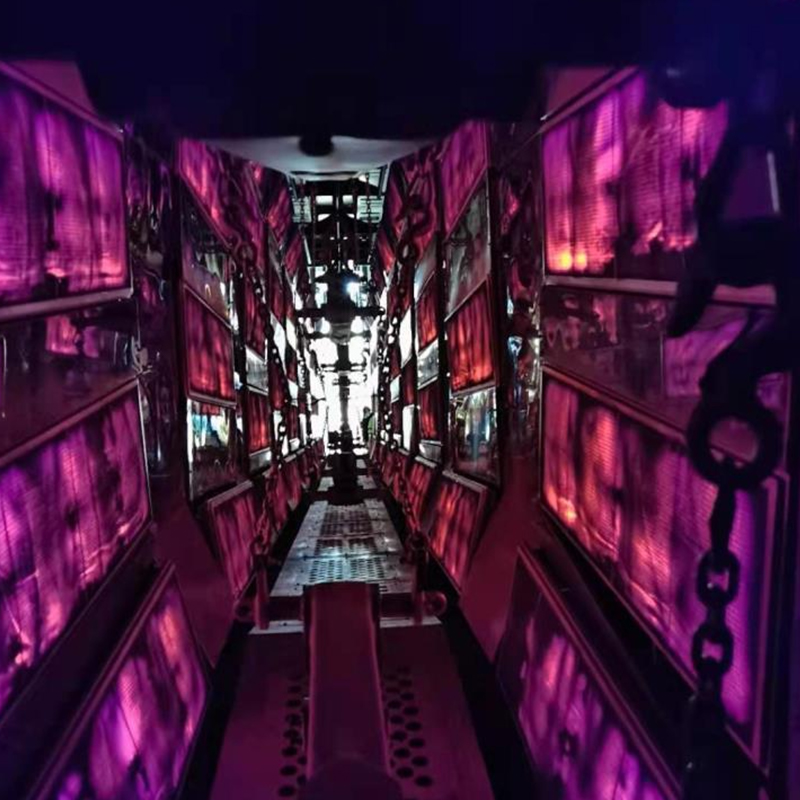 Ipari szárító helyiség porszárításhoz és kiszárításhoz A kikeményedés minősége határozza meg, hogy a porbevonat tartós vagy krétás és törékeny-e. Ez a szárítóhelyiség egyenletes meleglevegő-keringést, precíz állandó hőmérséklet-szabályozást és testreszabható fűtési módokat kínál, segítve a vásárlókat, hogy egyenletes, teljesen kikeményedett felületeket érjenek el. Termék megtekintése →
Az egész folyamat egyetlen fizikai szabályon nyugszik: ellentétes töltések vonzzák . A gyakorlatban két részlet dönti el, hogy a felület egységes lesz-e.
Az alkatrészt tiszta horgokon és akasztókon keresztül valóban földelni kell. A rásütött pormaradvány szigeteli a horgot, gyengíti a vonzást, és vékony, foltos filmrétegeket hoz létre, valamint elpazarolt túlspray-t – ezért a fegyelmezett üzletek rögzített ütemterv szerint égetik le vagy cserélik ki a horgokat.
A mély sarkok, csatornák és mélyedések megvédik magukat az elektromos tértől, így a feltöltött por hajlamos pontosan azokat a területeket elkerülni, amelyek a leginkább védelemre szorulnak. A vonaltervezők gondos pisztolyelhelyezéssel, dugattyús automata fegyverekkel, csökkentett feszültséggel a mélyedések közelében vagy bonyolult geometriájú triboágyúkkal válaszolnak.
A por és a folyékony festék is jól néz ki az első napon; a különbségek a költségekben, a megfelelőségben és a tartósságban mutatkoznak meg:
| Aspect | Porbevonat | Folyékony festék |
|---|---|---|
| Fuvarozó | Száraz por, oldószermentes | Oldószeres vagy vízbázisú |
| VOC kibocsátás | Lényegében egyik sem | Oldószeres típusoknál jelentős |
| Túlpermetezés | Összegyűjtött és újrahasznosított helyreállító rendszerrel | Elveszett; szűrt kipufogógáz szükséges |
| Film alkalmazásonként | Vastag, egyszeri áteresztés, általában 50–100 µm | Vékony; több réteg az egyenlő felépítés érdekében |
| Keményedés | Kemencés kúra, kémiai térhálósítás | Levegőn történő szárítás vagy sütés, oldószer elpárologtatás |
| A legalkalmasabb | Vezetőképes alkatrészek, amelyek tűrik a sütési hőmérsékletet | Széles választék, beleértve a hőérzékeny termékeket is |
A VOC-megfelelőséget, az anyaghulladékot és a teljesítményt mérlegelő gyár esetében ezek a sorok általában a por mellett döntenek.
Gyártási mennyiségben a porfestés kevésbé egyetlen gép, mint egy kiegyensúlyozott, szállítószalag sebességgel mozgó berendezéslánc. A teljes ipari vonal általában a következőket tartalmazza:
Mindegyik szakasz korlátozza a többit: a kemence tartózkodási ideje a szállítószalag sebességétől, a fülke légáramlása a visszanyerő kialakításától függ, és a szállítószalagon lévő horog elrendezése befolyásolja a földelést és a film egyenletességét. A tapasztalt vásárlók ezért az alkatrészből, az áteresztőképességből és a kivitelezési specifikációból indulnak ki, majd visszafelé haladnak a berendezésig. Az állomásonkénti bontást lásd hogy egy bevonat gyártósor valójában milyen felszerelést tartalmaz .
 Porbevonat Line for Metal Workpiece Finishing Mivel a sütőtér, a fülke légáramlása és a szállítószalag kialakítása kölcsönhatásban van, sok vásárló a teljes integrált megoldást részesíti előnyben. Ez az automatizált porbevonat-sorozat lefedi az alkalmazást és a keményedést magas por-újrahasznosítással, nulla VOC-kibocsátással és teljes testreszabási lehetőséggel. Termék megtekintése →
Bármely elektromosan vezető alkatrész, amely elviseli a kikeményedési hőmérsékletet, megfelelő, és a valódi gyárakban a lista hosszú:
Különös figyelmet érdemelnek a porózus öntvények: a beszorult levegő és nedvesség lyukakat okoz, ha az alkatrészek nincsenek elősütve, vagy a por nem tartalmaz gáztalanító adalékokat, súlyuk pedig robusztus felfüggesztést és szállítást igényel. A miénk öntödei és ellensúlyos bevonatmegoldások bemutatja, hogyan történik a szemcseszórás, a függesztés, a permetezés és a keményedés pontosan ilyen nehéz munkadarab körül.
A legtöbb befejezési hiba egy meghatározott, javítható okra vezethető vissza:
A porbevonat azért működik, mert egy egyszerű fizikai elvet párosít egy szabályozott kémiai reakcióval hő hatására. Az előkészítésnek, a töltésnek és a kikeményedésnek is megfelelőnek kell lennie, mert egyik szakasz sem tudja kompenzálni a másikat. Ennek az egyensúlynak a folyamatos, műszakról műszakra való tartása erre van kitalálva – és ez az oka annak, hogy azok a gyárak, amelyek a vonalat egyetlen rendszerként kezelik, nem pedig gépek gyűjteményeként, azok a gyárak, amelyek felületéhez folyamatosan visszatérnek a vásárlók.

A Cardboard Paint Arresto egy professzionális berendezés a festékköd felfogására és szűrésére, főként kiváló minőségű hullámkartonból, szűrőpamutból és vízálló bevonatból. Moduláris felépítésű, éss...
See Details
A Dry-Type Paint Mist Filter a festékköd-kezelés alapvető összetevője, főként kiváló minőségű szűrőanyagokból (üvegszál, aktív szén, nem szőtt szövet) készül. Sűrű és egyenletes szűrőpórusokkal, er...
See Details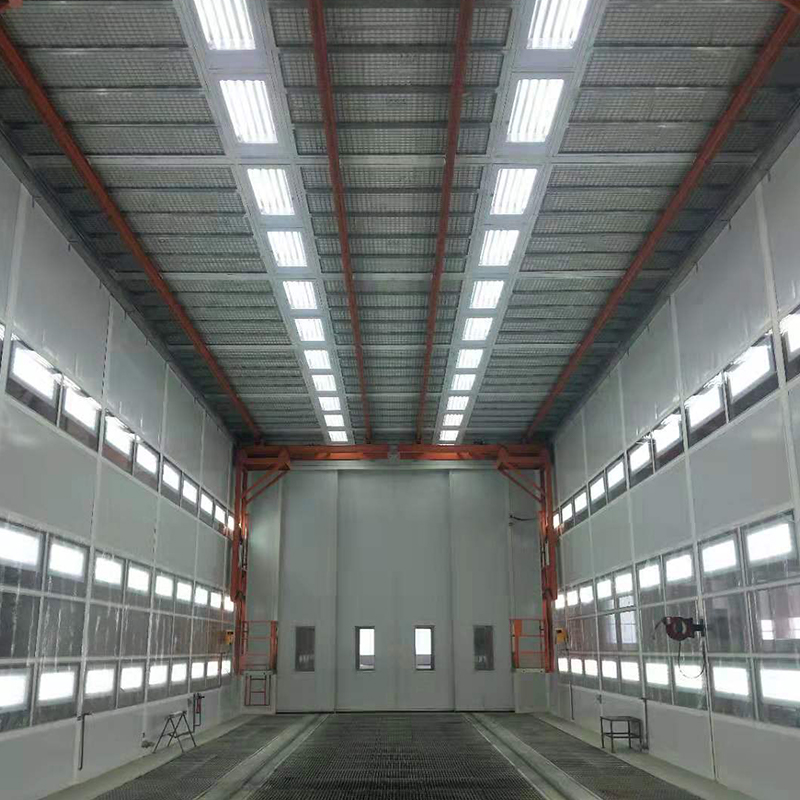
A nehézgépjárművek szórókabinja egy nagyszabású professzionális bevonóműhely, amelyet kifejezetten túlméretes és nehéz berendezésekhez terveztek. Erőteljes légkeringtetésével, fűtési rendszerével é...
See Details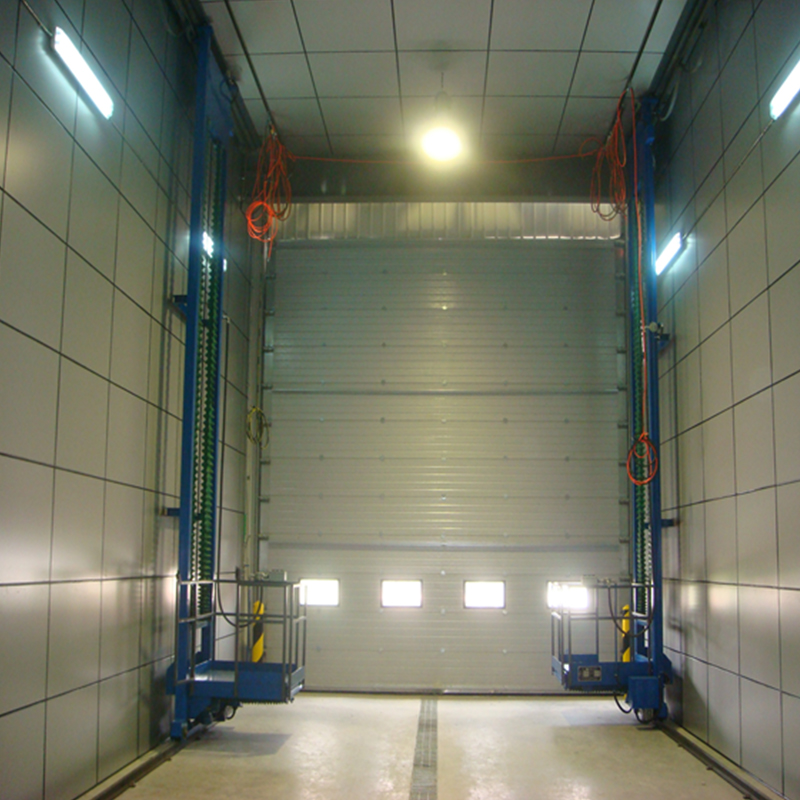
Kiváló minőségű robbantási helyiségeket és automata szemcseszórásos gépeket szállítunk. A berendezés kiforrott felületkezelési technológiát alkalmaz, megvalósítva a rozsda eltávolítását, az oxidrét...
See Details
A behúzható mobil szóró- és csiszolókabin rugalmas, helytakarékos és többfunkciós bevonatoló munkaállomás. A teleszkópos mozgatható szerkezettel és az integrált por- és festékködszűrő rendszerrel s...
See Details
A Platform Cart egy praktikus és hatékony ipari rakodóberendezés, amelyet széles körben használnak gyárakban, műhelyekben, raktárakban, logisztikai központokban és más helyeken. Masszív teherhordó ...
See DetailsÉpítse meg személyre szabott ipari bevonatrendszerét
Küldje el nekünk a munkadarabra vonatkozó információkat, a gyártási kapacitást, a bevonási folyamatot, a műhely elrendezését és a környezetvédelmi követelményeket. A Yueze segít kiértékelni projektjét, és kifejleszteni egy megfelelő bevonó-, szállító-, szárítási és környezeti kezelési megoldást.
Főmenü
Termékek
Lépjen kapcsolatba velünk
Cég címe:
No. 12, Park Avenue, Shanggang Industrial Park, Jianhu, Yancheng City, Jiangsu tartomány
Üzenjen nekünk most!

Kövess minket: