
A behúzható mobil szóró- és csiszolókabin rugalmas, helytakarékos és többfunkciós bevonatoló munkaállomás. A teleszkópos mozgatható szerkezettel és az integrált por- és festékködszűrő rendszerrel s...
See Details
A Yueze Environmental Protection egyablakos ipari felületkezelési megoldásokat kínál professzionális technológiával és finom kivitelezéssel.
 Érdeklődni
2026-07-24
Vonal bevonat védő vagy dekoratív bevonat – leggyakrabban porbevonat, de folyékony festék vagy e-coat – felvitelére utal, mivel az alkatrészek folyamatosan mozognak egy automata berendezésen. bevonat gyártósor , ahelyett, hogy egyenként permeteznék és kézzel kikeményítenék. Az alkatrészeket egy szállítószalagra akasztják, és sorrendben mennek keresztül az előkezelésen, szárításon, bevonatfelvitelen és kikeményedési szakaszon, így minden alkatrész ugyanabban a sorrendben ugyanazokat a folyamatkörülményeket kapja. Ez adja a vonalbevonat fő előnyét a kézi vagy szakaszos permetezéssel szemben: egyenletes rétegvastagság, egyenletes térhálósodás és sokkal nagyobb napi teljesítmény.
Gyakorlatilag, ha egy gyár egy maroknyi bevonattal ellátott alkatrészt gyárt naponta, a kézi szórófülkékről egy speciális bevonatgyártó sorra való átállás szinte mindig az a pont, ahol a minőség megismételhetővé válik, és az alkatrészenkénti gyártási költség csökkenni kezd.
A szakaszos permetezés kis mennyiségeknél jól működik, de a teljesítményigény növekedésével valós korlátokba ütközik. Egy dedikált bevonat gyártósor közvetlenül kezeli ezeket a határokat:
A használt bevonat típusától függetlenül a legtöbb bevonat gyártósor ugyanazt az alapvető sorrendet követi:
Mivel minden szakasz ugyanazon a szállítópálya mentén közvetlenül a következőbe táplálkozik, a jól hangolt bevonatgyártó sor állandó minőséget tarthat fenn műszakonként több ezer alkatrésznél a kézi, szakaszonkénti kezelésből adódó változékonyság nélkül.
Nem minden bevonat gyártósor alkalmazza ugyanazt a bevonattípust. Az alábbi táblázat a három leggyakoribb konfigurációt hasonlítja össze.
| Rendszer típusa | Bevonóanyag | Közös alkalmazás |
|---|---|---|
| Porfestő vonal | Száraz por, elektrosztatikusan felhordva | Fém bútorok, gépek, autóalkatrészek |
| Folyékony/nedves permetező vezeték | Oldószeres vagy vízbázisú folyékony festék | Összetett geometriák, vékony aljzatok |
| E-coat (electrocoat) vonal | Vízbázisú gyanta, elektromos árammal felhordva | Autókarosszériák, korróziókritikus alkatrészek |
A komplett bevonat gyártósor több egymáshoz kapcsolódó berendezéscsoportból épül fel egymás után:
Mivel az alkatrészméret, a térfogat és a bevonat típusa igen nagy eltéréseket mutat a gyárak között, a legtöbb bevonat gyártósors megrendelésre készülnek, nem pedig egyetlen rögzített konfigurációként értékesítik. A legfontosabb specifikációs pontok a következők:
A telepítést követően néhány karbantartási szokás biztosítja, hogy a vonalbevonat minősége egyenletes maradjon az évek során:
A Yueze, az egyedi bevonat-gyártósor-berendezéseket gyártó gyártó porbevonat-rendszereket tervez, amelyek az ügyfél konkrét alkatrészmérete, áteresztőképessége és hordozószükségletei köré épülnek. A berendezések beszállítóinak összehasonlításakor a kemence szigetelésének minőségére, a visszanyerő fülke hatékonyságára és a vezérlőrendszer reagálóképességére vonatkozó közvetlen megkérdezés az egyik legmegbízhatóbb módja annak megítélésére, hogy egy sor teljesítménye mennyire lesz egyenletes, ha teljes műszakban működik a termelés.
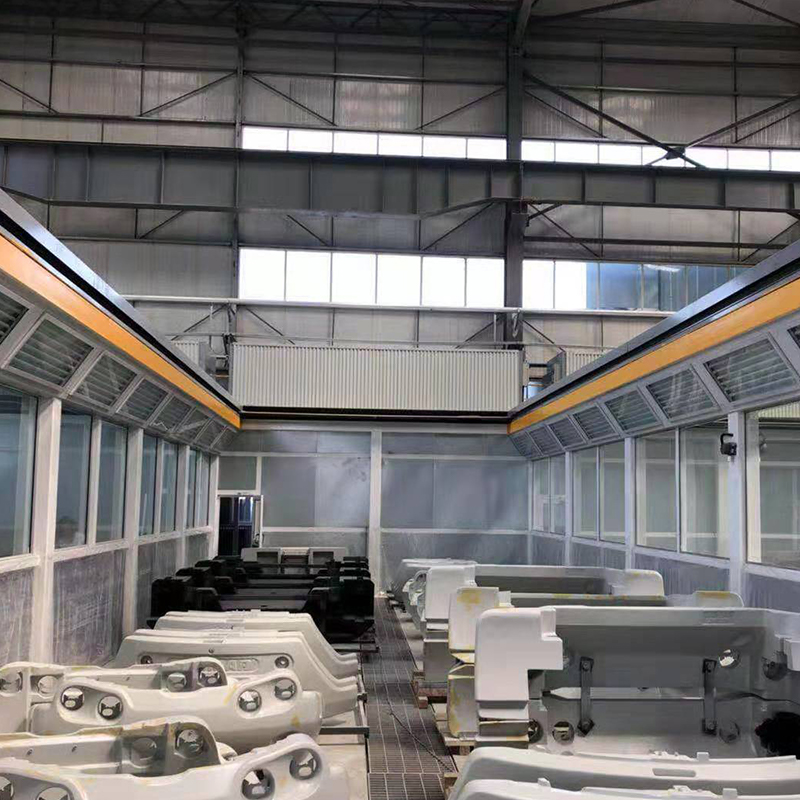
A behúzható mobil szóró- és csiszolókabin rugalmas, helytakarékos és többfunkciós bevonatoló munkaállomás. A teleszkópos mozgatható szerkezettel és az integrált por- és festékködszűrő rendszerrel s...
See Details
A Cardboard Paint Arresto egy professzionális berendezés a festékköd felfogására és szűrésére, főként kiváló minőségű hullámkartonból, szűrőpamutból és vízálló bevonatból. Moduláris felépítésű, éss...
See Details
Kifejezetten dekoratív aknafedelekhez tervezett professzionális gyártósor, amely különféle dekoratív aknafedél típusokhoz alkalmazható (öntöttvas dekoratív aknafedél, rozsdamentes acél dekoratív ak...
See Details
A Dry-Type Paint Mist Filter a festékköd-kezelés alapvető összetevője, főként kiváló minőségű szűrőanyagokból (üvegszál, aktív szén, nem szőtt szövet) készül. Sűrű és egyenletes szűrőpórusokkal, er...
See Details
Professzionális elektroforézis bevonatsor, amelyet kifejezetten elektromos járművekhez (EV) terveztek, különféle elektromos járművekhez (személy-EV, kereskedelmi EV, új energialogisztikai jármű) és...
See Details
Kifejezetten nagyméretű öntvényekhez és nehéz teherautó alkatrészekhez tervezett professzionális bevonatsor, amely alkalmazható különféle nagyméretű öntvényekhez (mérnöki öntvények, bányászati be...
See DetailsÉpítse meg személyre szabott ipari bevonatrendszerét
Küldje el nekünk a munkadarabra vonatkozó információkat, a gyártási kapacitást, a bevonási folyamatot, a műhely elrendezését és a környezetvédelmi követelményeket. A Yueze segít kiértékelni projektjét, és kifejleszteni egy megfelelő bevonó-, szállító-, szárítási és környezeti kezelési megoldást.
Főmenü
Termékek
Lépjen kapcsolatba velünk
Cég címe:
No. 12, Park Avenue, Shanggang Industrial Park, Jianhu, Yancheng City, Jiangsu tartomány
Üzenjen nekünk most!

Kövess minket: