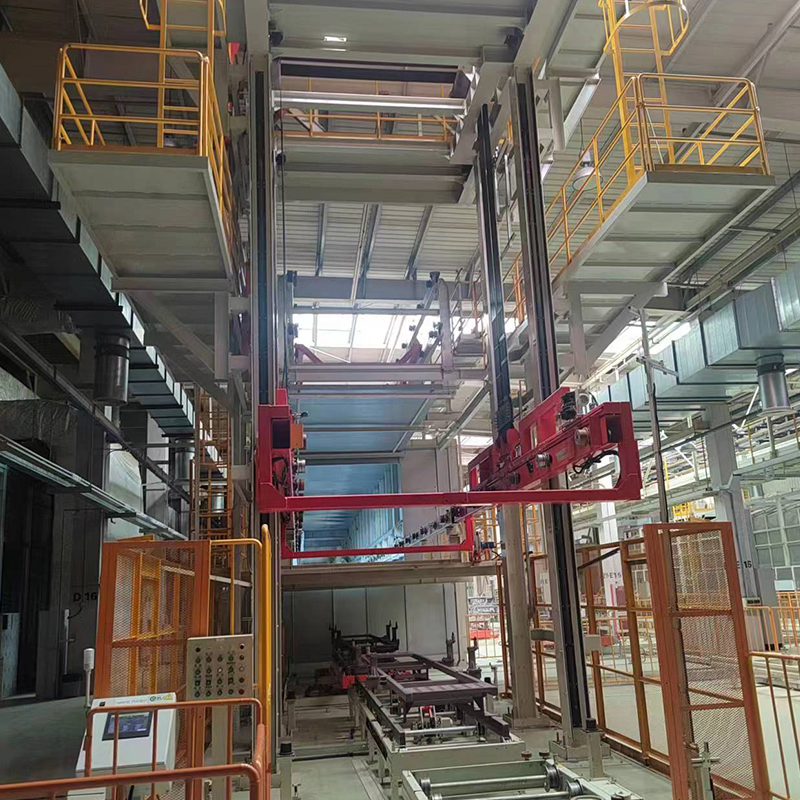
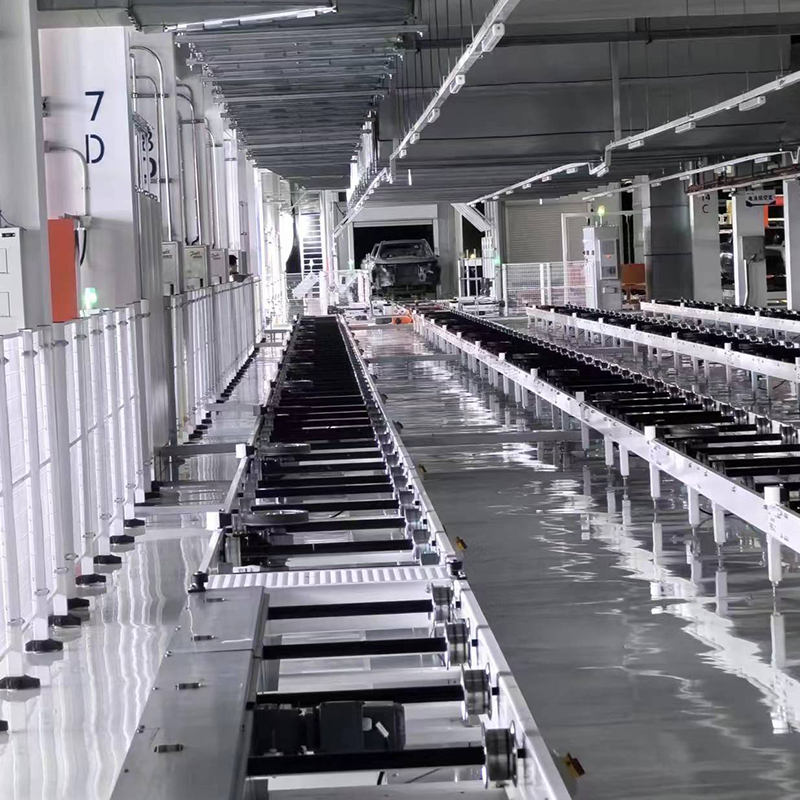
Mi az a görgős asztal automatizálási vonal?
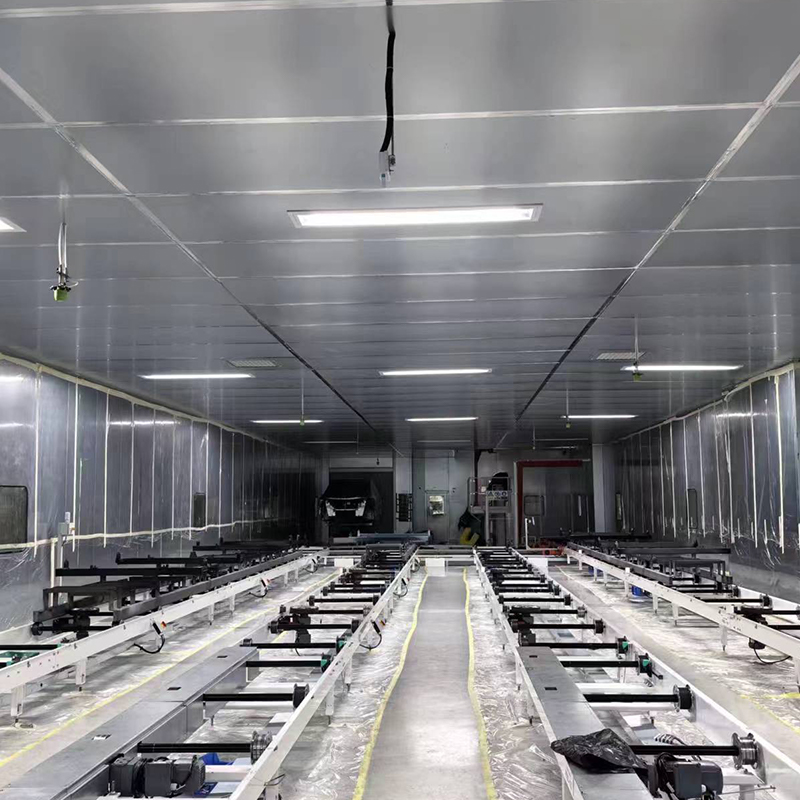
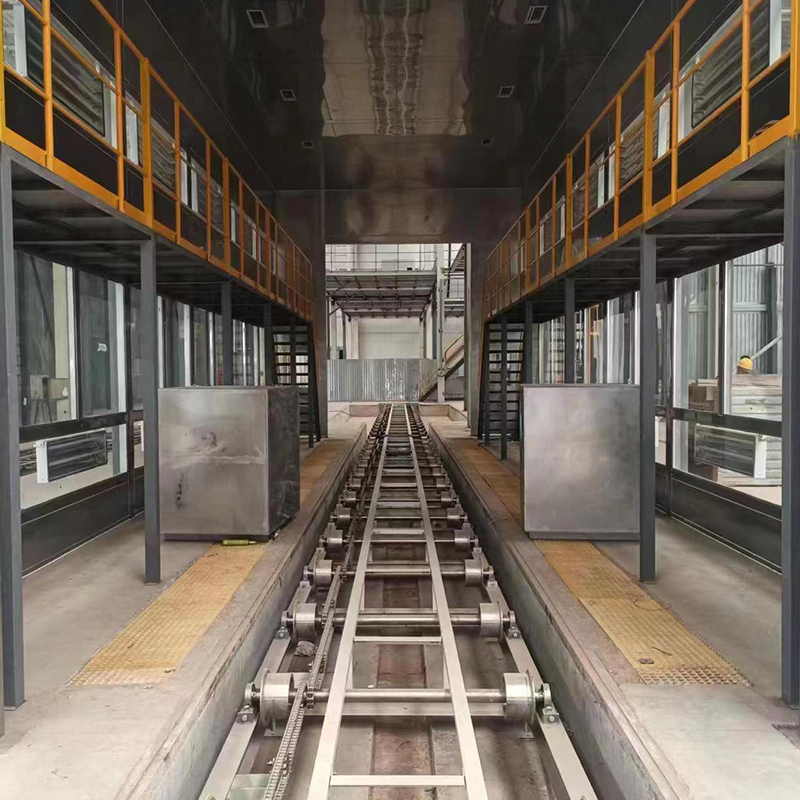
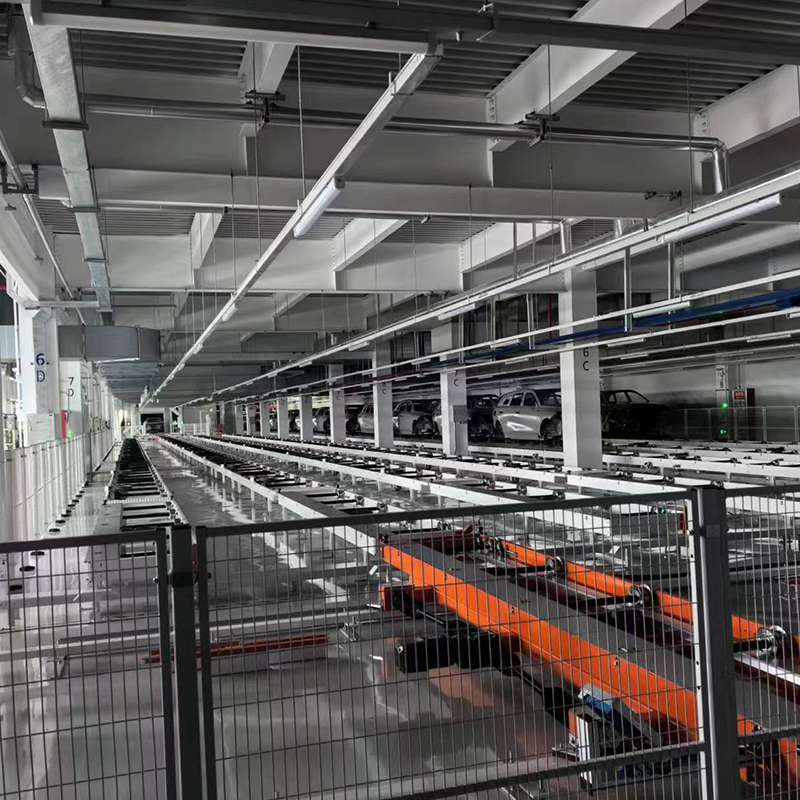
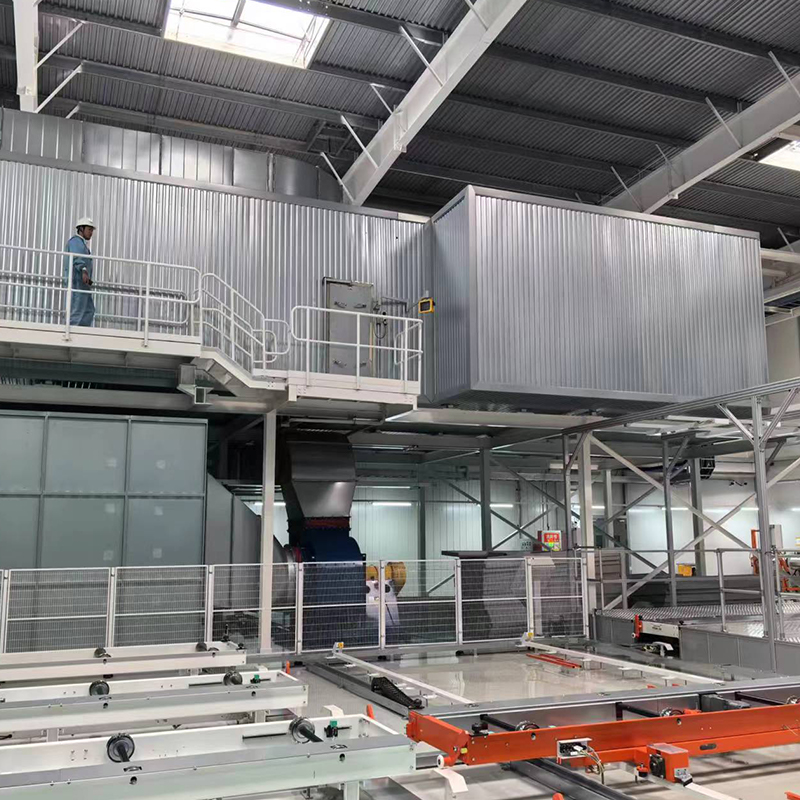
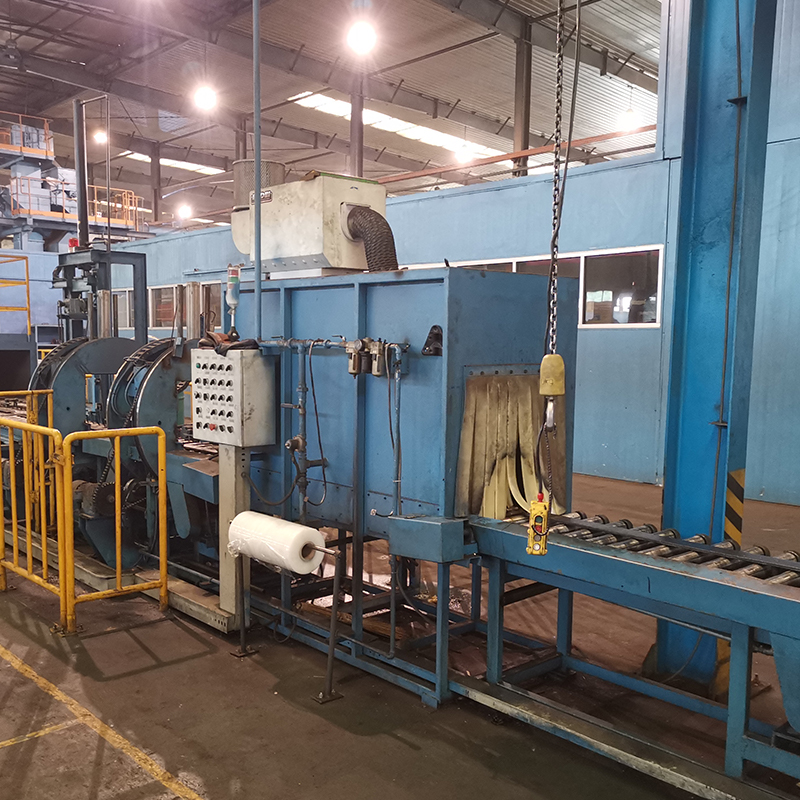
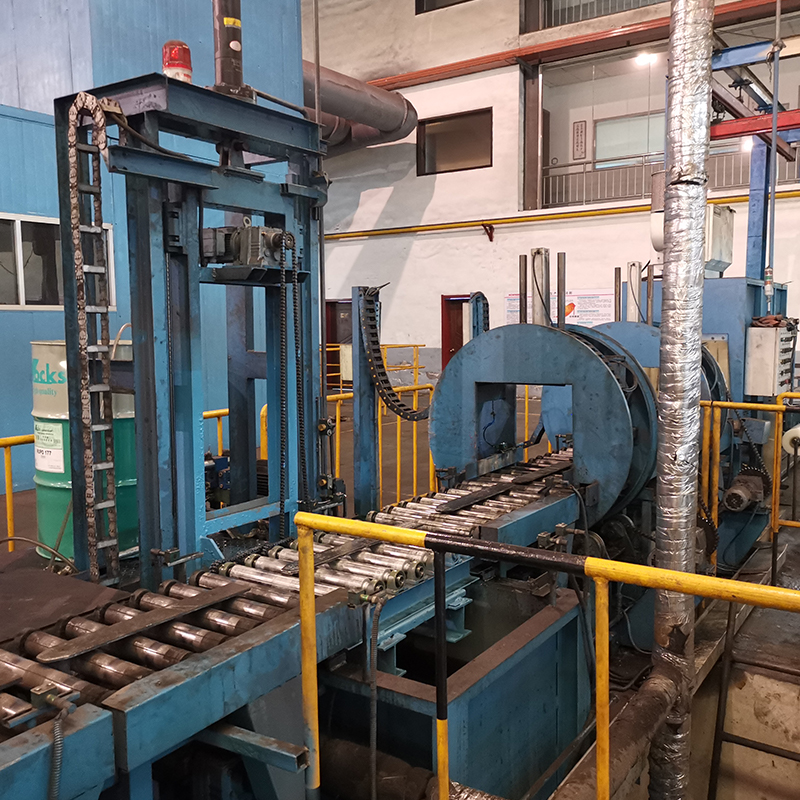
A Roller Table Automation Line a nehéz vagy terjedelmes munkadarabokat vízszintesen mozgatja a gyártási szakaszok között motoros görgők sorozatával, ahelyett, hogy a felső horgokra vagy a kézi targoncakezelésre hagyatkozna. Ez a fajta szállítás gyakori a köszörülés, bevonat és ellenőrző állomások között olyan alkatrészekhez, mint a nagy öntvények, ellensúlyos blokkok és megmunkált házak, amelyek túl nehézek vagy kényelmetlen alakúak egy függő szállítószalaghoz.
Mivel a munkadarab közvetlenül a görgőkön támaszkodik, nem pedig a rögzítőelemen lóg, a terhelési út stabilabb a szabálytalan vagy rendkívül nehéz alkatrészeknél, ami csökkenti az elmozdulás kockázatát az állomások közötti átvitel során.
A görgős asztalok automatizálásának fő előnyei
A kézi átvitel motoros görgős asztalra cserélése számos visszatérő szűk keresztmetszetet orvosol a nehéz alkatrészgyártásban.
1. táblázat: A görgős asztal automatizálási vonal előnyei | Funkció | Gyakorlati előny |
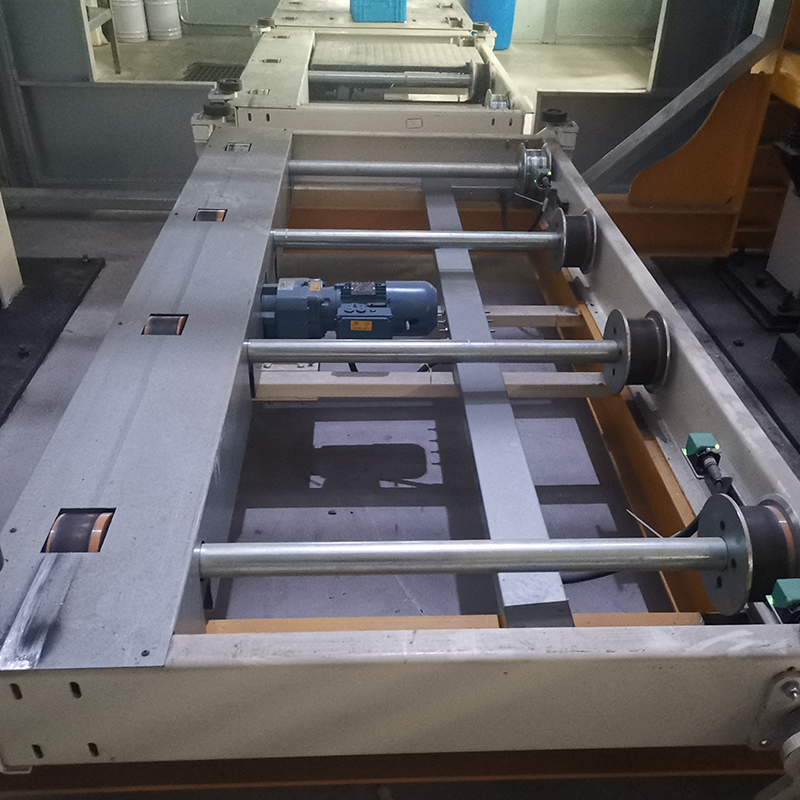
| Motoros hajtott görgők | Kézi tolás vagy targonca megmozdulása nélkül mozgatja a nehéz részeket |
| Változtatható fordulatszám szabályozás | Az átviteli sebességet az upstream és a downstream állomás ciklusidejéhez igazítja |
| Akkumulációs zónák | A teljes vonal leállítása nélkül puffereli a részeket az állomások között |
| Terhelhető görgős szakaszok | Támogatja a nehezebb öntvényeket és szerelvényeket, mint a hagyományos szállítószalagok |
Hogyan működik a görgős asztal automatizálási vonala
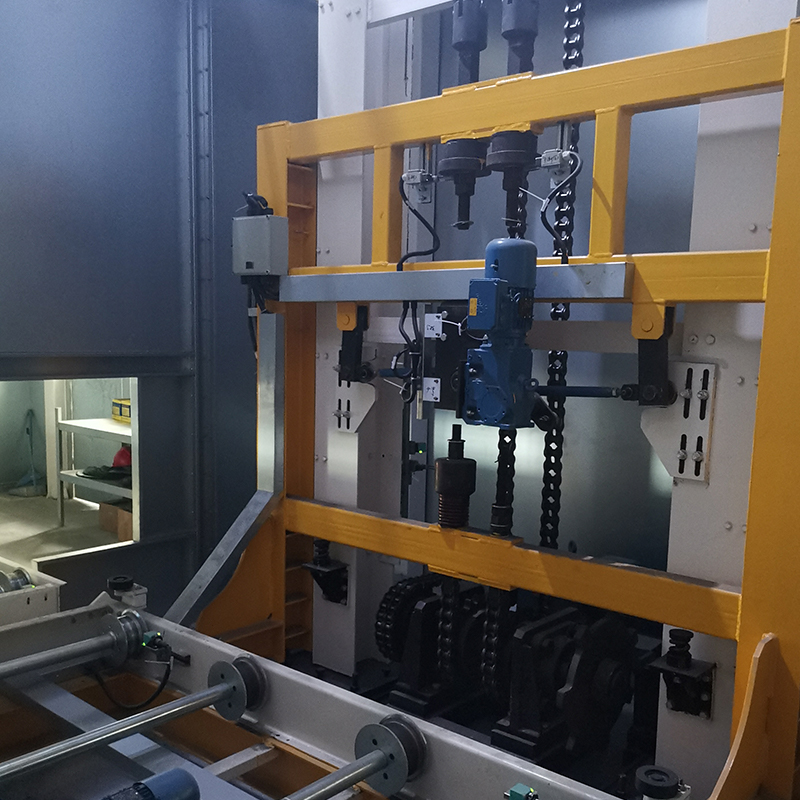
A r oller asztal vonal jellemzően érzékelőkkel és hajtómotorokkal integrálható, így az alkatrészek automatikusan mozognak a fokozatok között anélkül, hogy a kezelő manuálisan elindítaná az egyes átviteleket.
Szabványos folyamatsorozat
- Egy alkatrészt az előző állomásról raknak a görgős asztalra, például egy csiszolóhelyiséget vagy a festőkabin kijáratát
- Az érzékelők érzékelik az alkatrész jelenlétét, és elindítják a görgőket, hogy elkezdjék előre mozgatni
- Az alkatrész akkumulációs zónákon halad át, ha a következő állomás még nem áll készen a fogadására
- Az alkatrész átkerül a következő folyamatfokozatba, amint az alsó állomás jelzi, hogy tiszta
Az állomások közötti akkumulációs zónák használata azt jelenti, hogy egy folyamatlépésnél átmeneti lassulás nem kényszeríti le az egész vonalat, mivel a már szállított részek a görgőkön várakozhatnak, amíg a következő állomás készen áll.
Ahol a görgős asztalok elférnek egy gyártósoron
A görgős asztalrészeket általában ott helyezik el, ahol az alkatrésznek egyenes vonalban kell mozognia két nagy teherbírású folyamatszakasz között, ahelyett, hogy felemelnék vagy felakasztották volna.
- Egy köszörűszoba és egy festék-sütő fülke között nagy öntvényekhez
- Az ellensúly blokk logisztikai szállító szakaszainak adagolása a bevonat befejezése után
- Ellenőrző állomások összekapcsolása a csomagolási vagy raktározási területekkel
Jiangsu Yue Ze Environmental Protection Equipment Co., Ltd. Az ellensúlyos blokk-logisztikai automatizált szállító sorozatot a berendezéssorai közé sorolja, tükrözve a közvetlen tapasztalatokat a nehéz öntött alkatrészek mozgatása során a feldolgozási szakaszok között.
Gyártási méret a berendezés mögött
Jiangsu Yue Ze Environmental Protection Equipment Co., Ltd. , amely a kínai Jiangsu állambeli Yanchengben található, és egy átfogó létesítményt üzemeltet 35.000 négyzetméter évi jegyzett tőkével 58 millió jüan , és jelentések több mint 40 éve kombinált tapasztalattal rendelkezik a porfestő vonalak, a nagyméretű alkatrészek csiszolóhelyiségei és az automatizált szállítórendszerek terén. A gépeket testre szabták, hogy megfeleljenek a kihívást jelentő megmunkálási követelményeknek, a projektek több tartományban és exportpiacon fejeződnek be.
Gyakran Ismételt Kérdések
Q1: Miben különbözik a görgős asztal a függő szállítószalagtól?
A görgős asztal alulról támasztja meg az alkatrészt mozgás közben, míg egy függő szállítószalag felfüggeszti az alkatrészt egy horogról vagy rögzítésről, így a görgős asztal jobban illeszkedik a nehéz vagy szabálytalan alakú alkatrészekhez.
2. kérdés: Mi történik, ha egy downstream állomás nem áll készen egy alkatrész fogadására?
Az alkatrész egy akkumulációs zónában várakozik a görgős asztalon, amíg a következő állomás tiszta jelzést ad, így elkerülhető, hogy a teljes vonalat átmeneti késleltetésre leállítsák.
Igen, mindaddig, amíg a tervezési szakaszban meg van adva a görgőtávolság és a névleges terhelés, hogy megfeleljenek a vonalon várható alkatrészméret- és súlytartománynak.
4. kérdés: Mit kell megerősíteniük a vásárlóknak a görgősasztal automatizálási vonal rendelése előtt?
A vásárlóknak meg kell erősíteniük az alkatrész maximális súlyát és alapterületét, a szükséges átviteli sebességet, valamint azt, hogy szükség van-e akkumulációs zónákra az alkatrészek puffereléséhez a meglévő gyártóállomások között.